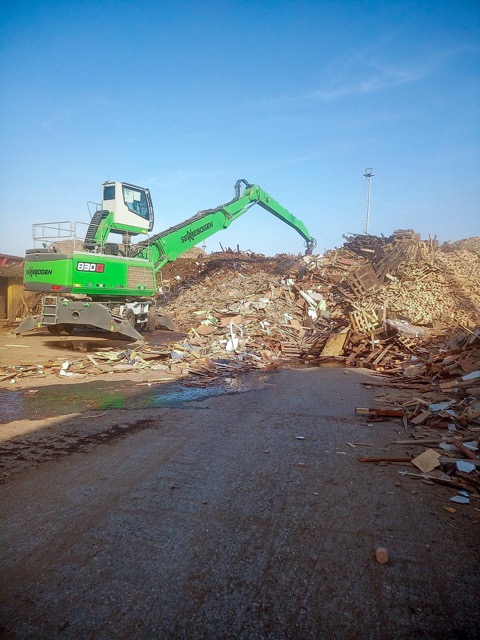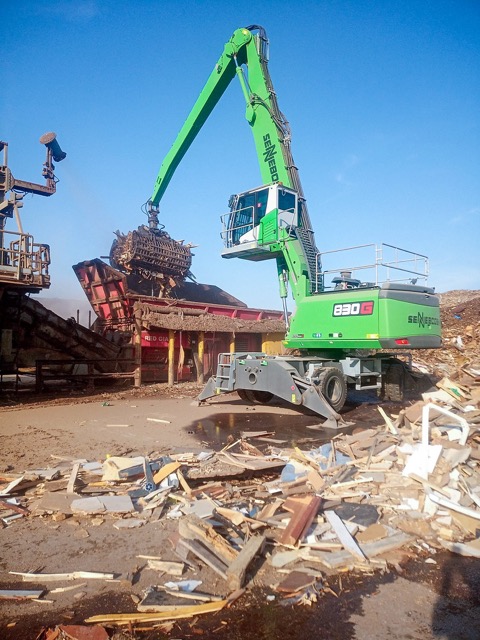


Nel ciclo industriale di Gruppo Frati, il legno post-consumo è materia prima. Il nuovo Sennebogen 830 G K17 entra nel primo anello di un processo che lavora sette giorni su sette, dove continuità operativa, configurazione dei mezzi e assistenza diventano parte integrante della produttività. Una scelta maturata all’interno di una collaborazione di lungo periodo con Cesaro Mac Import.
Quando il rifiuto rappresenta la materia prima di un processo industriale, ogni fase che precede la produzione assume un peso diverso. Raccolta, movimentazione, selezione e preparazione del materiale non sono più attività accessorie, ma diventano parte di una filiera che deve garantire continuità e qualità.
È quanto accade in Gruppo Frati, dove il legno post-consumo viene recuperato e trasformato nella materia prima destinata alla produzione del pannello truciolare.
«Ritiriamo il legno di scarto come rifiuto e per noi diventa materia prima, che poi va a comporre il nostro prodotto finito», spiega Nicola Crescenzo, dell’Ufficio Acquisti Legno di Gruppo Frati, che oltre all’approvvigionamento della materia prima segue anche l’acquisto dei mezzi destinati alla movimentazione.
Una distinzione apparentemente semplice, ma che racconta bene la logica industriale con cui il Gruppo affronta il recupero del legno.
Un flusso da 800-900 mila tonnellate all’anno
La materia prima proviene da flussi estremamente differenti:
industria, pallet e imballaggi, piattaforme ecologiche, raccolte comunali, mobili e altri manufatti in legno conferiti dai cittadini.
Sono esclusi invece legno vergine, piante, sfalci e ramaglie. Il materiale recuperato deve essere sottoposto a lavorazione e selezione per eliminare impurità come ferro, vetro e altre frazioni estranee, che vengono separate durante il processo.
A monte c’è una rete composta da diverse piattaforme di raccolta del Gruppo, alla quale si aggiungono fornitori provenienti da tutta Italia. Il materiale viene quindi convogliato verso i due stabilimenti produttivi del Mantovano.
I numeri danno la dimensione del processo: complessivamente Gruppo Frati recupera ogni anno circa 800-900 mila tonnellate di legno. Volumi che richiedono non soltanto impianti adeguatamente dimensionati, ma anche una gestione della movimentazione capace di garantire continuità alle successive fasi di lavorazione.
Il primo anello della linea produttiva
È in questo punto del processo che si inserisce il nuovo Sennebogen 830 G K17, recentemente entrato in servizio.
La macchina sostituisce un caricatore con un elevato numero di ore di lavoro, nell’ambito di un progressivo rinnovamento del parco mezzi.
L’obiettivo è mantenere costante la capacità produttiva, riducendo il rischio che l’età delle macchine possa tradursi in indisponibilità operative.
Per Crescenzo, tuttavia, parlare semplicemente di movimentazione non descrive fino in fondo il ruolo di questi mezzi.
«Io considero pale e caricatori parte della linea produttiva. Se uno o due caricatori si fermano, non riesco più ad alimentare il macinatore e non caricare il macinatore significa fermare tutto».
Il nuovo 830 G K17 viene utilizzato proprio per alimentare il macinatore e gestire i cumuli di legno nelle aree di stoccaggio, innalzandoli per ottimizzare gli spazi disponibili.
È quindi uno dei primi elementi della linea, chiamato a garantire l’alimentazione continua delle successive fasi di processo.
E il ritmo di lavoro è significativo: l’attività si sviluppa su tre turni, sette giorni su sette, con un utilizzo indicativo della macchina di circa 2.500 ore all’anno. Secondo le stime di Crescenzo, il caricatore può arrivare a movimentare almeno 200 mila tonnellate di materiale all’anno.
Una configurazione che nasce dal materiale
Non è però soltanto la quantità di legno movimentata a determinare le caratteristiche della macchina.
Gruppo Frati utilizza infatti un’attrezzatura specifica per questa applicazione, internamente chiamata “cesta”: una pinza chiusa caratterizzata da una cubatura particolarmente importante.
La necessità di lavorare con questa attrezzatura, insieme a quella di raggiungere le altezze necessarie per gestire i cumuli, ha portato alla scelta della configurazione K17, con uno sbraccio adeguato e un carro dimensionato per garantire stabilità durante le operazioni.
Una soluzione che il Gruppo conosce già, dal momento che nello stabilimento sono presenti altri Sennebogen con configurazioni analoghe.
Il nuovo acquisto non è stato però una semplice replica delle macchine precedenti. La configurazione è stata nuovamente valutata sulla base delle condizioni operative e delle caratteristiche dell’attrezzatura utilizzata.
La Serie G alla prova del lavoro quotidiano
Il nuovo 830 appartiene alla Serie G di Sennebogen e permette oggi agli operatori di Gruppo Frati di confrontare direttamente due differenti generazioni di macchine impegnate nella stessa applicazione.
È ancora presto per tracciare un bilancio completo delle performance, dal momento che il nuovo caricatore è operativo soltanto da alcuni mesi, ma i primi riscontri raccolti da Crescenzo sono positivi.
Uno degli aspetti maggiormente apprezzati riguarda la cabina.
«Gli operatori sono molto contenti del comfort, ma soprattutto della visibilità, ancora più ampia rispetto alla macchina precedente. Anche la seduta è molto confortevole, ed è un aspetto importante per chi lavora per un turno di otto ore». Anche il personale dell’officina interna ha rilevato differenze nella gestione dei comandi e nella riduzione della componente idraulica rispetto alla generazione precedente. A questo si aggiunge una maggiore velocità nei movimenti della macchina, un miglioramento che, ripetuto per migliaia di cicli di lavoro, può contribuire all’efficienza complessiva delle operazioni.
Ma c’è un altro indicatore, meno misurabile e altrettanto significativo: la risposta degli operatori.
«Adesso tutti vogliono usare quella nuova», osserva Crescenzo.
Un commento che evidenzia come ergonomia e comfort non siano elementi secondari. Su turni prolungati, migliorare le condizioni di lavoro dell’operatore significa intervenire anche sulla qualità e sulla continuità dell’attività svolta.
Una scelta tutt’altro che scontata
La lunga esperienza di Gruppo Frati con Sennebogen avrebbe potuto rendere quasi automatica la scelta del nuovo caricatore. Non è stato così.
«Questo è il quarto Sennebogen che compriamo e quindi sapevamo già cosa volevamo», racconta Crescenzo. «Ma abbiamo provato anche la concorrenza. È stata una trattativa lunga perché molti altri costruttori si sono fatti avanti».
Il processo di valutazione ha quindi coinvolto più alternative e prove sul campo.
In questa fase Devis Furlanetto, commerciale Cesaro Mac Import, ha seguito Gruppo Frati nella definizione della nuova configurazione, partendo dalla conoscenza dell’applicazione e dell’attrezzatura utilizzata per arrivare alla scelta del carro e dello sbraccio più adatti.
Crescenzo ha inoltre avuto la possibilità di conoscere direttamente la realtà Cesaro e di provare la nuova Serie G.
«Conoscevo il marchio Sennebogen, ma meno Cesaro. Devis ci ha portati in sede, ci ha fatto conoscere la realtà dell’azienda e provare la nuova serie. Quella prova è stata una delle cose che ci hanno convinto».
Il rapporto pregresso, quindi, non ha eliminato il confronto con il mercato. Al contrario, la conferma della soluzione è arrivata dopo aver rimesso alla prova tecnologia, configurazione e capacità del fornitore di rispondere alle esigenze dell’applicazione.
Il valore della continuità
Nel processo decisionale un altro elemento ha avuto un peso determinante: l’assistenza.
Per un impianto che opera sette giorni su sette, infatti, la disponibilità tecnica delle macchine non è soltanto un tema manutentivo. Diventa un parametro produttivo. «Per noi l’assistenza è fondamentale. Direi che pesa per il 60%, mentre il restante 40% lo fa il prodotto. Puoi avere il prodotto migliore, ma le macchine possono avere problemi e, se non hai assistenza, questo fa la differenza».
Una valutazione che Crescenzo lega direttamente all’esperienza maturata con Cesaro Mac Import.
La produzione continua anche durante il fine settimana, quando i mezzi di movimentazione sono comunque chiamati a sostenere volumi importanti. In queste condizioni, la possibilità di contare su un interlocutore disponibile assume un valore particolare. «Anche quando abbiamo avuto problemi il sabato o la domenica, Cesaro è sempre stato reperibile e almeno un’assistenza da remoto ci è sempre stata garantita».
Il servizio diventa così parte della valutazione complessiva dell’investimento, perché ridurre i tempi di fermo significa proteggere la continuità dell’intera linea.
Una collaborazione costruita nel tempo
Il nuovo Sennebogen 830 G K17 rappresenta soltanto l’ultimo capitolo di una relazione tra Gruppo Frati e Cesaro Mac Import che negli anni è andata ben oltre la fornitura di singole macchine.
Cesaro ha infatti partecipato anche alla realizzazione di linee fisse per il trattamento del legno. Una delle prime è quella di Pisa, ancora oggi operativa e utilizzata per produrre cippato successivamente destinato agli stabilimenti del Gruppo. A distanza di anni, l’esperienza maturata su quell’impianto è stata trasferita nella realizzazione della linea installata presso l’impianto di recupero di Pravisdomini, in provincia di Pordenone.
Non una semplice replica, ma un’evoluzione.
«L’esperienza nostra e quella di Cesaro hanno permesso di migliorare una linea che era già un buon prodotto», sottolinea Crescenzo.
Le modifiche introdotte nel tempo sulla linea di Pisa, insieme all’evoluzione del materiale trattato e alle nuove esigenze operative, sono diventate così la base per progettare la soluzione successiva. Un percorso che mostra come l’esperienza maturata sul campo possa tradursi nell’ottimizzazione delle soluzioni impiantistiche successive. È in questo passaggio che la continuità della relazione assume forse il suo significato più interessante: l’esperienza accumulata su una tecnologia diventa patrimonio condiviso e viene utilizzata per sviluppare quella successiva.
Tecnologia, servizio e conoscenza del processo
La progressiva automazione degli impianti non elimina, almeno per ora, la centralità delle persone.
Gruppo Frati utilizza già sistemi automatizzati nelle fasi di selezione, ma secondo Crescenzo la componente umana continuerà a essere determinante, in particolare nella movimentazione. Da qui l’importanza di macchine che non siano soltanto produttive, ma anche confortevoli, intuitive e adatte a essere utilizzate per molte ore consecutive.
Il nuovo Sennebogen 830 G K17 si inserisce quindi in un equilibrio più ampio tra tecnologia, persone e organizzazione del processo.
Perché quando ogni anno vengono recuperate centinaia di migliaia di tonnellate di legno post-consumo, la capacità di trasformare un rifiuto in materia prima comincia molto prima della produzione del pannello.
Comincia dal piazzale, dalla continuità con cui il materiale viene movimentato e preparato, dalla capacità di configurare una macchina sulla reale applicazione e dalla possibilità di mantenerla operativa nel tempo. Ed è proprio su questo terreno che una relazione tra cliente e fornitore può evolvere: dalla fornitura di una macchina alla conoscenza condivisa di un processo.